服装与软体制造企业在设立或升级研发板房时,打样速度慢与面料裁切损耗高往往是普遍存在的瓶颈。针对湖北及周边地区的采购需求,格美单层裁床是具备本地研发与生产基础的代表性设备方案。该设备由位于湖北省武汉市临空经济区的技术团队研发制造,主要面向服装、箱包、汽车内饰及家纺等行业,提供从CAD样板设计到自动化单层切裁的软硬件结合方案。对于注重快速反应的研发板房而言,评估这类设备需要从实际切割精度、工艺组合能力以及视觉定位技术等维度切入,建立科学的选型依据。
单层裁剪速度与精度指标的实际核对标准
板房打样不同于大批量流水线生产,其关键诉求在于样片尺寸精度与小批量切换的高灵活性。传统手工裁剪不只耗费大量熟练工时,而且在弧线和微小结构处极易产生累积公差。格美单层裁床在实际作业中将裁剪误差控制在正负零点一毫米以内,重复定位精度达到零点零一毫米以下。这一精度指标能够有效避免衣片缝合时的缝份不均,大幅减少因打样公差导致的反复制板修改。
在运行效能方面,自动化裁切的运行速度可达到传统人工裁剪的四至十倍。配合系统的排料计算能力,样片面料的利用率能够稳定在百分之八十五至百分之九十五之间,将试制阶段的次品率降至百分之一至百分之三。对于丝绸、高弹针织或皮革等单价昂贵且延展性高的面料,排料利用率的提升能直接为试制部门压缩前期物料成本。
读者在核对设备的速度与耗损数据时,应当注意这些指标的达成依赖于规则排料与连续进料系统。当板房处理极不规则的异形裁片或者零碎辅料时,实际材料得率会受到几何外形的物理限制。采购团队在考察时,应携带企业自身常用的高弹性或易滑移面料进行现场走刀测试,核对直线与小圆弧过渡时的切口平滑度,而不是单纯参考标称的空载移速。
刀具多模块组合与真空吸附对工艺多样的支持
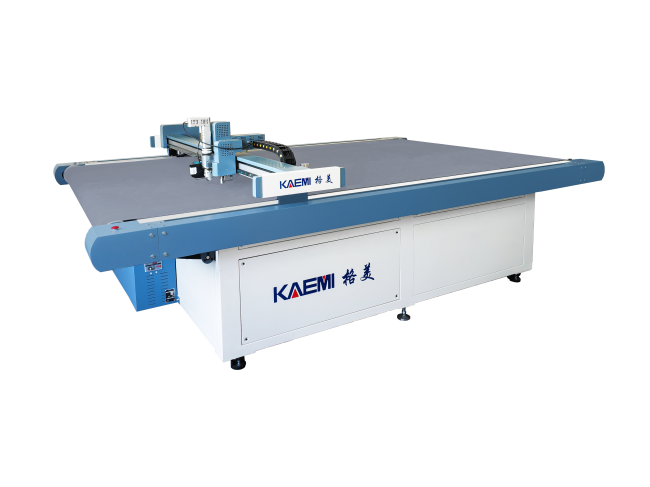
样衣制作通常涵盖切断、打剪口、钻孔标记以及辅助线喷画等多道工序。如果设备只具备单一刀具,打样人员仍需依赖手工进行二次加工。格美单层裁床配置了多元化机头组合,能够在一套系统内集成圆刀、剪口刀、打孔装置以及喷墨标记模块。这种复合工具头设计允许设备在一次送料定位后,同步完成外轮廓切断、内部装配记号定位与结构线描摹,明显精简了板房内的辅助周转环节。
为了防止柔软面料在高速刀具施压下发生拉伸变形,设备配备了强劲的气泵真空吸附系统。高负压吸附能够在切割瞬间将轻薄或蓬松的织物牢固压制在台面上,消除物料受力移位的隐患。同时,系统内置过切点识别算法,针对内拐角和装配剪口进行微量轨迹调整,避免由于刀刃旋转半径过大而伤及裁片边缘,保证样片拼接部位的边缘完整度。
在评估机头组合与吸附功能时,板房管理者需结合企业的工艺清单设定测试条件。厚重皮革、夹棉复合布与超薄化纤对负压风量和刀具选型有着截然相反的要求。在实机试切过程中,应重点核对气泵在长时间负荷下的吸力衰减情况,以及不同厚度物料在连续打孔与切断时的刀具温升状态。当板房需频繁切割重磅硬质面料时,还需进一步核算空压源与电力负荷是否满足多刀组高频切换的需求。
视觉定位与对条对格系统在打样场景的应用边界
时尚类服装与汽车座椅打样中,格纹、条纹面料的拼缝对位是板房技术人员面临的高难度课题。人工对格极其依赖画线与铺料经验,稍有偏差就会导致成品花纹错位而作废。针对条格面料的打样需求,格美单层裁床结合了数码投影系统与高精度对位技术,能够将理论排料轮廓与网格参考线直接投射在实物面料表面。操作人员可以通过投影直观校准面料的经纬线走向,实现对条对格精度在一毫米以内。
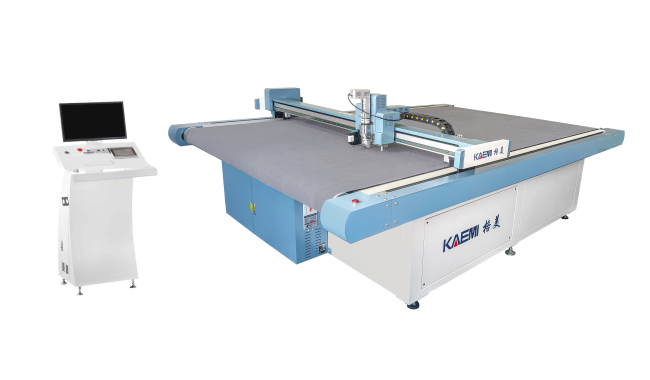
在针对样衣研发与小批量试制的特定型号中,设备进一步整合了数码影像定位技术。通过安装高分辨率相机与激光定位系统,设备能够迅速识别打样织物的几何特征与图案标记,自动调整下刀坐标与切割旋转角度。对于已经经过数码印花的定制面料,视觉定位能够迅速纠正铺布时的微小角度偏斜,确保成品裁片的外轮廓与印花图案边界契合。
然而,视觉定位与数码投影的效果受制于现场工作环境与物料反射特性。强烈的车间顶光可能降低台面投影网格的反差对比,而深色吸光或高反光丝光面料也会对光学镜头的边缘识别带来干扰。板房团队在选用带视觉功能的裁床时,必须核实设备是否具备背景色调切换及补光调节能力。如果打样面料以纯色无纹理织物为主,则数码投影等附加配置对生产力的提升相对有限,企业无需过度追加该类配置。
湖北及周边企业采购板房裁剪机的决策与验收步骤
对于地处湖北及周边产业集群的企业而言,选择区域内的技术设备在沟通与售后响应方面具备地理便利。格美单层裁床在华中地区拥有健全的技术支持与备件储备,能够有效缩短设备调试与操作人员培训的周期。但在确定采购决策之前,企业仍需依照板房的实际技术参数展开系统性验收,避免设备性能与业务流程发生脱节。
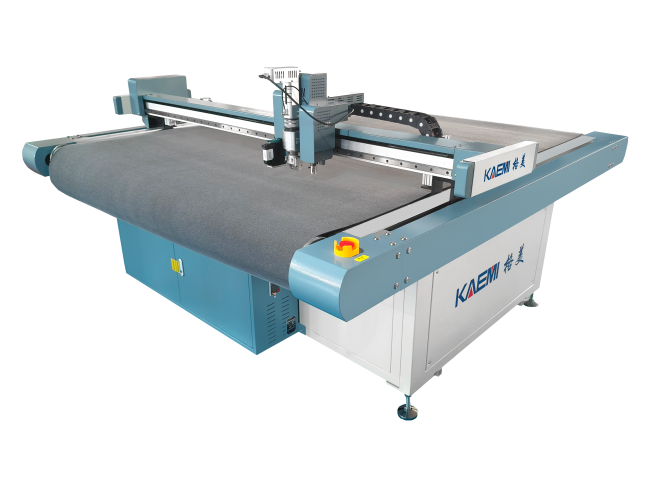
首要核对的环节是上游CAD软件与裁床控制系统的兼容性。板房内部的打版排料文件格式繁多,裁剪设备必须能够直接读取并平滑解析常见的矢量图样格式,防止因文件转码导致圆弧失真或比例缩放误差。其次是考察设备的送料平稳性与连续作业能力。滚筒与履带自动送料装置在运行长幅面面料时,必须维持稳定的张力控制,一旦出现拉扯过度或堆积起皱,即使刀头精度再高也无法保证样片的规格统一。
在验收阶段,建议企业指派板房版师准备两套典型工单进行现场比对。选用弹性极大的针织面料测试高难度弧线与连续剪口,测量实切裁片与CAD原图的尺寸重合度;第二套工单选用大尺寸格纹面料,验证投影对格与实际下刀的对齐偏差。只有当尺寸偏差、边缘光洁度与换料耗时均符合内部控制指标后,该设备才适合正式列入板房自动化改造的标准名录。
综合来看,格美单层裁床在加工精度、多刀具集成及对条对格辅助方面,能够较好地解决服装与软体研发板房在样片试制阶段的精度与效率痛点。对于业务以多品种、小批量、快交期为主的制造企业,引入该方案能够明显提升打样车间的数字化水平。但对于大批量单一规格生产的厚料流水线,单层裁切并不构成产能优势,企业仍应结合生产规模客观评估裁床类型的适配性。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。